Используйте холодную сварку при соединении металлов без нагрева. Эта технология строится на создании прочного контакта между поверхностями за счет высокого давления и наличия специальных условий, которые позволяют металлам деформироваться и объединяться без применения тепла. Такой метод подходит для соединения тонких металлов, а также для восстановления поврежденных деталей, где нагрев может привести к деформациям или изменению свойств материалов.
Ключ к успешной холодной сварке – правильное подготовка поверхности. Очистка, обезжиривание и создание гладкой контактной зоны обеспечивают минимальное сопротивление при соединении. В процессе также важно обеспечить равномерное давление и избегать попадания загрязнений, которые могут снизить контактную площадь и мешать образованию прочного соединения. В результате взаимодействия возникает металлоподобная структура, которая по своим характеристикам не уступает исходному материалу.
- Основы механизма холодной сварки и её технологические аспекты
- Химические и физические процессы при соединении металлов
- Требования к поверхности металла и подготовка к сварке
- Влияние температуры и давления на качество соединения
- Используемое оборудование и инструменты для холодной сварки
- Практические особенности и применение холодной сварки в промышленности
- Области применения: от ремонта до производства
- Плюсы и ограничения технологии в сравнении с традиционной сваркой
- Пошаговая инструкция выполнения холодной сварки на практике
- Проблемы и способы их устранения при использовании холодной сварки
- Контроль качества и проверка прочности соединения
Основы механизма холодной сварки и её технологические аспекты
Выбирайте поверхности с минимальным окислением и загрязнениями, так как чистота контакта напрямую влияет на качество соединения. Перед нанесением убедитесь, что они подготовлены: очистка, шлифовка и, при необходимости, разогрев для повышения пластичности поверхности.
Используйте давление, достаточное для преодоления сопротивления поверхностных слоёв и обеспечения тесного контакта. Обычно параметры давления варьируются в зависимости от материала и толщины шва, что требует точного контроля процесса.
Температурные условия при холодной сварке должны находиться в пределах комнатной температуры, однако локальный нагрев зоны контакта до 50-100°C помогает снять зажимные напряжения и улучшить текучесть соединяемых материалов. Не превышайте эти границы, чтобы избежать нежелательных изменений свойств элементов.
Обрати внимание на подготовку инструментов и приспособлений. Использование острых и гладких штампов способствует равномерному распределению усилия и созданию более прочного соединения. Регулярная проверка состояния инструментов исключает некондиционные сварочные швы.
Контролируй толщину и качество поверхности перед соединением, избегая микротрещин и пористых образований. Хорошим решением станет ультразвуковая или оптическая диагностика, позволяющая выявить возможные дефекты до начала сварки.
Процесс холодной сварки осуществляется методом механического воздействия, которое деформирует и сшивает поверхностные слои без применения нагрева. Для достижения эффективного результатаиспользуйте короткие и мощные импульсы давления, что способствует созданию пластичных и прочных соединений.
Обеспечьте стабильные условия выполнения операций и аккуратность в работе. Контроль за силой и продолжительностью воздействия поможет добиться повторяемых и долговечных сварных швов.
Химические и физические процессы при соединении металлов
При соединении металлов в условиях холодной сварки ключевую роль играют атомные взаимодействия и межфазные процессы. В первую очередь, активизируются механические взаимодействия, когда высокая давление способствует устранению воздушных промежутков и создает плотный контакт между поверхностями.
На молекулярном уровне, под воздействием давления происходит деформация поверхностей, что приводит к исчезновению тонкого слоя окислов и других загрязнений. Это обеспечивает непосредственный контакт чистых металлов, где начинают преобладать физические взаимодействия – межкристаллическое и межфазное сцепление.
Параллельно с этим происходят химические реакции, связанные с образованием ондукторов и активизацией диффузионных процессов. В процессе холодной сварки увеличивается обмен ионов между контактирующими поверхностями, что способствует формированию прочных соединений на микроуровне.
Температурные изменения играют минимальную роль, однако локальные тепловые эффекты возникают из-за столкновений атомов при сильном давлении. Эти локальные «микровыделения» энергии помогают разорвать окислие и устаревшие связки, что ускоряет процесс объединения металлов.
На границе раздела двух металлов возникает формирование новых межкристаллических связей, которые проявляются в виде роста зерен и появления новых структурных элементов. Такой процесс обеспечивает создание плотных и прочных связей без использования нагрева.
Требования к поверхности металла и подготовка к сварке
Очистите поверхность металла от ржавчины, грязи и масел с помощью металлической щетки или шлифовального круга. Такой подход обеспечивает надежное сцепление без загрязнений, которые могут ухудшить качество сварки.
Удалите окалину и легкие оксидные пленки, применяя химические или механические способы, например, кислоты или шлифовка. Это предотвращает образование пор и слабых мест в зоне соединения.
Обеспечьте качественную механическую подготовку – снимите верхний слой металла на месте сварки, чтобы снизить толщину оксидных слоёв и улучшить контакт между поверхностями.
Степень шероховатости поверхности должна быть умеренной: слишком гладкая поверхность затруднит образование плотного соединения, а чрезмерно шероховатая может привести к концентрации напряжений. Оптимально использовать шлифовальную сетку с зернистостью 120–180.
Проверьте плоскость соединяемых деталей. Они должны иметь минимальный зазор, не превышающий 0,05 мм, чтобы обеспечить равномерное распределение нагрузки и равномерное соединение.
Перед началом сварки избегайте наличия окислов, загрязнений и влаги, ведь их присутствие способствует образованию пор и снижает прочность сварного соединения. Используйте сушильные камеры или теплый воздух для удаления влаги, если это необходимо.
Обеспечьте хорошее контактообразование между деталями – зафиксируйте их с помощью механических зажимов или прихватки, чтобы предотвратить смещение в процессе сварки и обеспечить постоянное соединение обеих поверхностей.
Влияние температуры и давления на качество соединения
Поддерживайте температуру в диапазоне 20-50°C для достижения оптимальной адгезии и минимизации дефектов. Повышение температуры ускоряет процессы межфазного соединения, способствует улучшению текучести материалов и повышает зону сцепления. Однако превышение рекомендуемых значений может привести к образованию пор, раковин и ухудшению прочностных характеристик.
Используйте давление от 1 до 5 МПа в зависимости от материала и толщины соединяемых элементов. Меньшее давление снижает риск деформации, в то время как недостаточное давление не обеспечивает полноценного проникновения частиц и формируемого контакта.
Качественное соединение достигается при правильной комбинации температуры и давления, при этом контроль за уровнем обоих параметров обеспечивает стабильность результата. Например, при соединении металлических поверхностей температура должна достигать 30-40°C, а давление – около 3 МПа, чтобы обеспечить прочный и длительно устойчивый шов.
Изменение температуры и давления прямо влияет на микроструктуру соединения: при повышении температур и давления ухудшается риск образования трещин и пор, викост в обратную сторону – повышает однородность и прочность. Регулярная проверка параметров и адаптация технологических режимов помогают добиться максимальной надежности соединения без лишних затрат времени и ресурсов.
Используемое оборудование и инструменты для холодной сварки
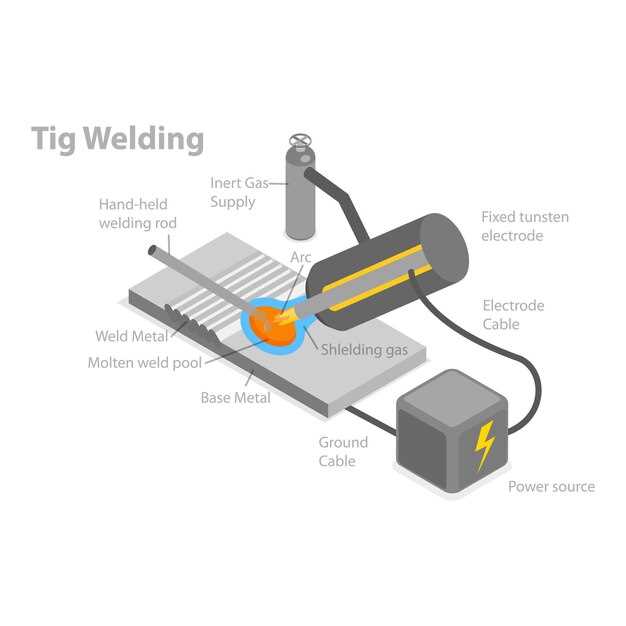
Для выполнения холодной сварки потребуется специальное оборудование, обеспечивающее создание высоких концентраций давления и чистые условия контакта поверхностей. Наиболее распространенные инструменты включают прессы с гидравлическим или пневматическим приводом, обеспечивающие равномерное давление на соединяемые детали. В зависимости от масштаба работы, используют также ручные прессы или механические стойки, позволяющие точно управлять силой сжатия.
Ключевым элементом станков для холодной сварки является основа – платформа или штатив, которая удерживает детали в правильной позиции. Поверхности контакта должны быть очищены от загрязнений, масла, ржавчины и оксидных слоев. Для этого используют специальные очистители или ультразвуковую очистку перед началом процесса.
При обработке мелких деталей или при необходимости более точного контроля применяют микро-прессы и лазерные системы, обеспечивающие микро- или наноразмерное давление. В некоторых случаях используют газовые или электроимпульсные устройства, которые быстро и точно подают энергию для формирования соединений.
Дополнительным инструментом считаются монтажные и зажимные устройства, удерживающие детали в устойчивом положении во время процесса. Также широко используют специальные насадки и штампы, позволяющие создавать формы и профили в зоне сварки.
| Тип оборудования | Назначение | Особенности |
|---|---|---|
| Гидравлический пресс | Обеспечивает мощное и равномерное давление | Высокая точность, подходящ для крупногабаритных деталей |
| Пневматический пресс | Легкое управление силой давления | Более компактное, быстроразгоняющееся |
| Микро-пресс | Работа с тонкими или микроразмерами деталями | Высокоточный, подходит для микроэлектроники |
| Лазерные системы | Точное нанесение и локальное создание давления | Минимальные размеры и шаблоны |
| Зажимные устройства | Фиксация деталей во время сварки | Многоразовые, обеспечивают стабильность |
Практические особенности и применение холодной сварки в промышленности
Для успешного использования холодной сварки выбирайте металлические поверхности с чистыми, обезжиренными и хорошо подготовленными областями. Это обеспечивает более сильное соединение без дополнительных тепло- или механических воздействий.
При соединении различных металлов следите за их совместимостью: алюминий и медь, например, отлично сцепляются, а высоколегированные сплавы требуют более точного контроля за давлением и подготовкой поверхности.
Обеспечьте равномерное распределение силовых нагрузок по соединению, чтобы избежать появления трещин или расслоений. Используйте соответствующие инструменты и оборудование для точного контроля давления и качества соединения.
Для больших поверхностей или сложных структур применяйте автоматизированные системы, что повысит качество и ускорит процессы. При этом важно постоянно контролировать параметры процесса: давление, время и тип используемого компонента.
Практическая сфера применения включает:
- Объединение различных металлических элементов без дополнительного нагрева, например, при изготовлении трубопроводов, резервуаров, корпусных деталей.
- Ремонт и восстановление металлических конструкций, где нужно быстро и без значительных затрат устранить царапины, трещины или отверстия.
- Производство электропроводки и заземляющих соединений, где требуется надежное и долговечное соединение без появления коррозии.
- Микроэлектроника и сборка тонких металлоконструкций, где важна точность и минимальное влияние на компонент.
Обработка и подготовка поверхности существенно влияют на итоговое качество соединения. Поддерживайте чистоту и избегайте оксидных пленок и загрязнений. В случае необходимости используйте механическую, химическую или ультразвуковую очистку.
Непрерывный контроль и тестирование готовых соединений позволяют выявлять дефекты на ранних стадиях, что особенно важно в критичных применениях, таких как авиация, судостроение или производство высокоточных приборов.
Области применения: от ремонта до производства
Использование холодной сварки активно внедряют в ремонтных мастерских при восстановлении поврежденных деталей из металла. Технология позволяет соединять разорванные металлические части без нагрева, что исключает деформацию или изменение структуры материала.
На производственных линиях холодная сварка облегчает сборку сложных конструкций, ведь она позволяет объединять металлические компоненты практически без мусора и дополнительных затрат на сварочные материалы. Такой подход ускоряет сборочные процессы и повышает качество соединений.
В автомобильной промышленности используют её для ремонта кузовных элементов и деталей двигателя, достигая прочных соединений без необходимости полной замены компонента. Это помогает снизить расходы и сократить время ожидания выполнения работ.
В аэрокосмической области холодная сварка становится важным инструментом при изготовлении и ремонте компонентов, требующих высокой точности и прочности соединений. Она позволяет работать с тонкими и деликатными поверхностями без риска их повреждения.
Небольшие предприятия с ограниченным оборудованием ценят возможность выполнять соединения металлов на месте, без необходимости привлечения дорогих сварочных станций. Это особенно актуально для ремонта оборудования или изготовления прототипов, где важна оперативность и экономия ресурсов.
В металлообработке и изготовлении оборудования холодная сварка помогает создавать долговечные соединения без использования нагрева или специальных сложных средств, что повышает долговечность и надежность готовых изделий.
Плюсы и ограничения технологии в сравнении с традиционной сваркой
Используйте холодную сварку для соединения тонких металлических листов и деталей с минимальной тепловой нагрузкой. Такой подход предотвращает искажения формы и термическое воздействие, что особенно важно при работе с деликатными материалами.
Преимущество холодной сварки – высокая скорость выполнения соединений без необходимости длительной подготовки и последующей обработки. Это позволяет значительно сократить время производства и снизить затраты на оборудование.
Однако: техника имеет ограничения по толщине материалов. Обычно она эффективна для соединения металлов толщиной до 1 мм. Для более толстых деталей потребуется прохождение через классические методы, такие как дуговая или электросварка.
| Плюсы | Ограничения |
|---|---|
| Минимальный нагрев и предотвращение деформаций | Меньшая толщина соединяемых деталей |
| Быстрота исполнения и снижение затрат времени | Ограничения по типам и составу металлов, невозможность сварки толстых слоёв |
| Отсутствие необходимости использования электродов или сварочных аппаратов высокого напряжения | Требуется предварительная обработка поверхности, чтобы обеспечить качественный контакт |
| Высокая точность соединения и возможность автоматизации процессов | Недостаточная прочность при нагруженных условиях, особенно в условиях вибраций и механических нагрузок |
Холодная сварка отлично подходит для ремонтных работ, где важна скорость и качество соединения при тонких деталях. Однако при необходимости создания прочных и толстых соединений традиционные методы остаются незаменимыми.
Пошаговая инструкция выполнения холодной сварки на практике
Очистите соединяемые поверхности от грязи, масла, ржавчины и окислов с помощью металлической щетки или жесткой ткани. Обеспечьте равномерное удаление загрязнений для достижения максимального контакта металлов.
Обработайте площади пескоструйной или шлифовальной машиной, чтобы открыть чистый металл и улучшить сцепление материалов. Важно добиться ровной и гладкой поверхности без заусенцев и неровностей.
Обильно нанесите специальный акриловый или эпоксидный клей для холодной сварки на обе поверхности, перекрывая всю контактную зону. Следите за равномерностью и избегайте попадания воздуха между слоями.
Положите детали друг на друга в правильном положении, избегая смещения. Удерживайте их в течение нескольких секунд, чтобы клей начал равномерно распределяться и закреплять соединение.
Зафиксируйте соединение с помощью зажимов или струбцин, чтобы избежать смещения под действием силы тяжести или механического воздействия. Оставьте так на 15-30 минут для начального застывания.
После зафиксированного времени снимите зажимы и проверьте качество соединения, слегка нажав или потянув соединяемые части. Для полной полимеризации оставьте конструкцию на время, указанное в инструкции к клею, обычно от 2 до 24 часов.
По завершении процесса убедитесь в прочности соединения и отсутствии трещин или дефектов. При необходимости проведите шлифовку или дополнительную обработку соединенной поверхности для достижения нужного вида и свойств.
Проблемы и способы их устранения при использовании холодной сварки
Обеспечьте подготовку поверхностей перед сваркой: удалите загрязнения, масла и окислы с помощью металлической щетки или абразивных средств. Чистота поверхности значительно повышает качество соединения.
Используйте правильную концентрацию усилия при соединении: слишком слабое натяжение вызывает плохой контакт, а чрезмерное – деформацию материалов. Оптимальное давление выбирайте исходя из типа соединяемых металлов и их толщины.
Следите за равномерностью нагрева и сжатия: неровности приводят к появлению пустот и слабых зон. Используйте специальные приспособления или формы для регулировки давления и температуры, чтобы добиться однородности процесса.
Контролируйте влажность и влажные условия в рабочей зоне: влага способствует образованию окислов и ухудшает прочность сварного соединения. Не допускайте попадания влаги на материалы перед сваркой.
Регулярно проверяйте оборудование и инструменты: изношенные или неправильно настроенные устройства вызывают нестабильность процесса и падение качества сварки. Выполняйте профилактическое обслуживание и калибровку согласно рекомендациям производителя.
- Если возникают дефекты или слабые участки, проведите повторную подготовку поверхности и повторите процесс сварки, увеличивая давление или время воздействия.
- Используйте стабилизаторы температуры и специальных добавки для определенных металлов, чтобы уменьшить риск возникновения трещин или окисления.
- Обращайте внимание на характеристики материалов: некоторые сплавы требуют особых условий или дополнительных обработок для достижения прочного соединения.
Контроль качества и проверка прочности соединения
Проводите визуальный осмотр сварного шва сразу после процесса, чтобы выявить возможные дефекты, такие как трещины, поры или неполное соединение поверхности. Используйте лупу или микроскоп для детальной проверки особо труднодоступных участков.
Для измерения прочности соединения применяют испытания на сжатие или разрыв. Подготовьте образцы, соответствующие стандартам, и нагрузите их с постепенным увеличением силы, фиксируя момент разрушения. Такой подход позволяет определить предел прочности сварки и соответствие требованиям.
Контролируйте термическое состояние соединения с помощью термометра или камеры с инфракрасным излучением в процессе, чтобы убедиться, что локальные температуры не превышают допустимые значения и не приводят к переразогреву или трещинам.
Используйте неразрушающие методы диагностики, такие как ультразвуковое тестирование и радиографический контроль, для обнаружения внутренних дефектов. Эти методы позволяют выявить скрытые поры, трещины или неоднородности без разрушения соединения.
Проводите механические испытания на кручение и изгиб, чтобы определить способность соединения выдерживать реальные нагрузки. Полученные данные сравнивайте с нормативными требованиями и проектными характеристиками.
Записывайте все показатели и результаты каждого теста, чтобы отслеживать качество сварных соединений на протяжении всей эксплуатации. Анализ данных помогает выявить возможные дефекты и оптимизировать технологические параметры.
При обнаружении дефектов или недостаточной прочности принимайте решение о необходимости повторной обработки или усиления сварного соединения. В этом случае проводят реставрацию или повторный контроль, исключая риск конструктивных аварий.