Начните с тщательной подготовки инструментов и материалов: убедитесь, что паяльник исправен, а насадка чистая. Используйте качественную припой и флюс, чтобы соединения были стабильными и прочными.
Температура нагрева играет ключевую роль; для большинства работ достаточно держать паяльник в диапазоне 350–400°C. Следите за тем, чтобы паяльник прогрелся до рабочей температуры, и не допускайте его перегрева, чтобы не повредить детали.
Прежде чем приступить к пайке, подготовьте рабочую поверхность: она должна быть чистой, хорошо проветриваемой и защищённой от лишних вещей. Также важно обеспечить безопасность, использовав заземление и защитные очки.
- Подготовка к пайке: выбор инструментов и материалов
- Как выбрать правильную паяльник для начинающих
- Что такое флюс и как его использовать
- Какие припои подходят для новичков
- Подготовка рабочего места: безопасность и организация
- Практические шаги пайки: от подготовки до проверки результата
- Как правильно подготовить компоненты к пайке
- Техники нанесения припоя и формирования соединения
- Как контролировать температуру и избежать повреждений
- Методы проверки качества пайки и устранение ошибок
Подготовка к пайке: выбор инструментов и материалов
Для качественной пайки потребуется паяльник с мощностью 30–60 Вт, который быстро нагревается и стабильно держит температуру. Выбирайте паяльник с регулируемой температурой, чтобы адаптировать режим под конкретный тип припоя и компонентов.
Канифоль или флюс – обязательные материалы для очистки контактных поверхностей и предотвращения окисления. Используйте флюс жидкой формы для сложных соединений или пасту для более точного нанесения.
Мягкое олово с содержанием свинца или бессвинцовые сплавы подбирайте по проекту. Для электроники чаще используют бессвинцовые припои с содержанием олова, например, Sn95,5 + Ag4,0 + Cu0,5.
Для очистки поверхности перед пайкой используйте тонкое абразивное средство или растворитель. Наличие жала с меньшим диаметром облегчит работу с мелкими деталями, а дополнительные насадки для паяльника позволят расширить возможности.
Важной составляющей станет жало паяльника – оно должно обладать хорошей теплопроводностью и быть легко заменяемым. Регулярная чистка от оксидов сохранит эффективность инструментов и позволит добиться чистых соединений.
Как выбрать правильную паяльник для начинающих
Обратите внимание на мощность устройства: для стандартных задач подойдет паяльник мощностью 20-30 Вт, а для более сложных – от 40 Вт и выше. Высокая мощность быстро разогревает инструмент, что облегчает работу, но может повредить тонкие компоненты, если не соблюдать аккуратность.
Выбирайте паяльник с регулировкой температуры. Возможность точно настраивать нагрев поможет избежать перегрева деталей и достичь качественного соединения. Для начинающих подойдет устройство с диапазоном 200-400 °C.
Обратите внимание на тип нагревательного элемента: электроника и керамика лучше держат температуру и равномерно прогревают рабочую зону. Они служат дольше и обеспечивают стабильность работы.
Ручка должна быть эргономичной и не скользкой, чтобы контролировать инструмент без напряжения и усталости. Идеально – с тепловой изоляцией и нескользящим покрытием.
При выборе обратите внимание на сменные насадки: многие модели позволяют быстро заменять жало, что расширяет спектр задач. Убедитесь, что комплект поставки включает разные типы жал и что их легко приобретать отдельно.
Обратите внимание на длину шнура – чем он длиннее, тем свободнее перемещаетесь во время работы. Также проверьте наличие заземления для безопасности.
Не игнорируйте отзывов о бренде и качестве исполнения. Надежные производители часто дают гарантию, что говорит о качестве сборки и долговечности инструмента.
Что такое флюс и как его использовать
Выбирайте флюс, подходящий для конкретного типа паяльных работ. Для большинства электроники используют кислотные или канифоловые флюсы, а для медных или латунных деталей подойдут нейтральные или пастообразные составы. Перед нанесением убедитесь, что поверхность чистая и обезжиренная, чтобы обеспечить хорошее сцепление.
Наносите флюс тонким равномерным слоем с помощью зубочистки, кисточки или аппликатора. Не стоит перебарщивать: избыточное количество может привести к образованию шлака и затруднить пайку. Тонкий слой активирует воздействие при нагреве и помогает расплавлению припоя, а также облегчает устранение окислов.
Перед началом пайки убедитесь, что паяльник прогрет до нужной температуры. Нанесенный флюс начнет действовать при нагреве, расплавляя окислы и очищая поверхность. После завершения работы с деталями протрите их мягкой тканью или спиртовым раствором, чтобы убрать остатки флюса, особенно если это кислотный компонент, который может со временем привести к коррозии.
Использование флюса сокращает время нагрева и количество припоя, необходимого для надежных соединений. Оставайтесь аккуратными и проверяйте, что слой равномерный и не переливается за границы контактных зон, чтобы избежать коротких замыканий или мостиков между контактами.
Какие припои подходят для новичков
Область пайки требует использования мягких припоев с содержанием олова от 60% до 63%, они плавятся при умеренных температурах и обеспечивают хорошую капиллярность. Популярным выбором станет оловянно-свинцовый припой с флюсом в составе, такой как ПОС-61 или ПОС-63, он легко растекается и подходит для работы с печатными платами и проводами без особых усилий.
Для безопасных условий и отсутствия вредных веществ выбирайте бессвинцовые припоев на основе олова и меди или специальных легирок, например, на основе сплава Sn-Ag-Cu. Эти материалы требуют немного более высокой температуры, однако позволяют получить качественный шов без вредных выбросов и со стойкостью к коррозии.
Лучше всего новичкам использовать припои с меньшим содержанием флюса внутри, либо добавлять флюс отдельно, чтобы контролировать его количество. Важна более чистая пайка – избегайте припоев с высоким уровнем посторонних добавок, чтобы снизить риск образования плохого контакта или шлама после охлаждения.
Обратите внимание на диаметр проволоки – 0,6 или 0,8 мм – такие размеры самые удобные для управления, особенно при работе с мелкими компонентами. Выбирайте припои с маркитерами, указующими содержание олова и наличие бессвинцовой маркировки, чтобы точно знать, с чем работаете.
Подготовка рабочего места: безопасность и организация
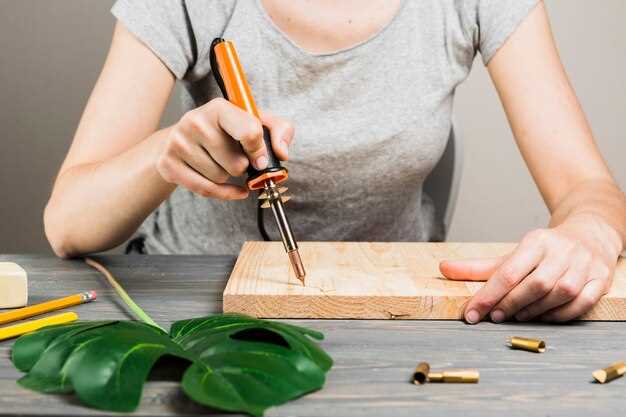
Располагайте паяльник на антипригарной подставке или дорожке из шамотного кирпича, чтобы избежать случайных оплошностей и повреждения поверхности. Положение стола должно обеспечить устойчивость оборудования, избегайте сквозняков и колебаний, чтобы не создавать опасных ситуаций при работе.
Оборудуйте место ярким освещением, избегая теней на рабочей поверхности. Используйте лампы с защитным стеклом, чтобы избежать случайных повреждений и обеспечить четкое видение мелких деталей. Учитывайте наличие вентиляционной системы – при работе с флюсом или паяльным газом обеспечьте хорошую вентиляцию комнаты, чтобы снизить риск вдыхания вредных веществ.
| Инструменты и материалы | Рекомендации |
|---|---|
| Паяльник с заземлённым штекером | Проверяйте исправность кабеля и вилки перед началом работы. Не используйте поврежденное оборудование. |
| Антистатический коврик | Размещайте его под инструментами и под рабочей зоной, чтобы защитить компоненты от статического разряда. |
| Электрощиток и розетки | Подключайте к надежной электросети, избегайте перегрузки и использования удлинителей с низкой мощностью. |
| Инструменты для организации кабелей | Используйте зажимы и держатели для аккуратного укладки проводов, чтобы избежать путаницы и случайных падений инструментов. |
Обеспечьте наличием огнетушителя, подходящего для электрооборудования, и научитесь быстро реагировать на возможные инциденты. Организуйте место так, чтобы все необходимые инструменты находились в пределах досягаемости, а рабочая зона оставалась свободной от лишних предметов, мешающих работе и создающих риски травмирования. Держите рабочий стол чистым и сухим, чтобы исключить контакт с жидкостями и пылью.
Практические шаги пайки: от подготовки до проверки результата
Перед началом убедитесь, что рабочая поверхность чиста и хорошо освещена. Наденьте защитные очки и удерживайте паяльник так, чтобы он был удобно расположен для работы. Очистите место пайки от пыли и ржавчины, чтобы обеспечить хороший контакт.
Нагрейте паяльник до оптимальной температуры, которая обычно составляет 350-400°C для большинства электронных компонентов. Нажмите наконечник паяльника на соединение так, чтобы он одновременно нагрел контакты и расплавил припой.
Добавьте припой к месту пайки небольшими порциями, избегая затекания его на другие элементы. Следите за тем, чтобы припой растекся по всей пайке и создал надежное соединение, без булькания и подергивания.
После расплавления припоя аккуратно уберите паяльник и дайте соединению немного остыть, чтобы оно затвердело. Проверьте, чтобы соединение было равномерным, без трещин и чрезмерного количества припоя.
Проверьте качество пайки с помощью мультиметра или тестера, убедившись, что соединение хорошо проводит ток и нет коротких замыканий. Визуально убедитесь, что зазоров или дефектов нет, а ножки компонентов надежно зафиксированы в плате.
Как правильно подготовить компоненты к пайке
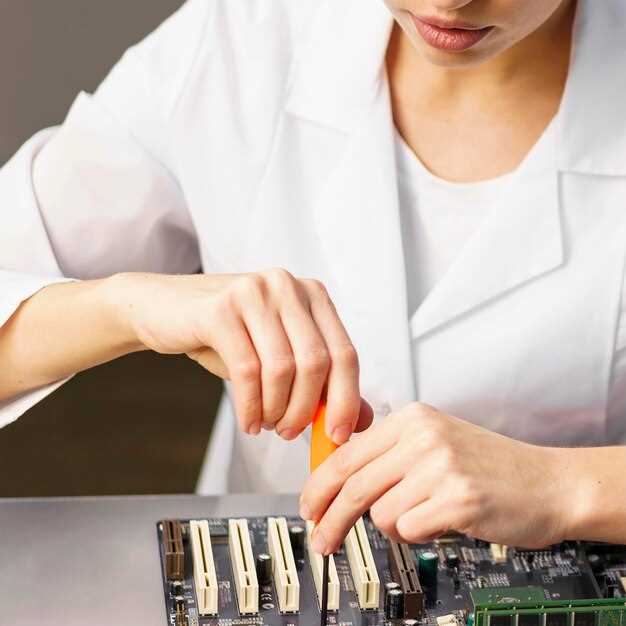
Перед началом пайки очистите поверхности от загрязнений и окислов с помощью изопропилового спирта или специального очистителя. Используйте мягкую щетку или салфетку, чтобы не повредить компоненты. Проверяйте пинцетом или с помощью лупы, чтобы убедиться, что все контакты чисты и ровные.
Обеспечьте правильную фиксацию компонентов на плате. Для этого используйте малярный скотч или держатели, чтобы удерживать детали в нужном положении и не допускать смещения во время пайки. Это особенно важно при монтаже мелких или сложных элементов.
Разогрейте и подготовьте паяльник. Убедитесь, что имерзная поверхность жала чистая и осталась без нагара. Для этого протрите его специальной губкой или тканью. Температуру устанавливайте в соответствии с типом компонентов и припоя: для большинства электронных элементов достаточно 340–370°C.
Позаботьтесь о наличии подходящего припоя. Обычно используют олово-свинцовый (63/37) или бессвинцовый (например, с содержанием 96% олова). Проверьте комплектность: припой должен иметь мягкую консистенцию и хорошо растекаться по поверхности компонентов.
Перед пайкой аккуратно нанесите каплю флюса на контактные поверхности. Флюс повышает качество пайки, устраняет окисление и обеспечивает лучшее соединение. Используйте специальный флюс для электронных компонентов или пасту-частички для мелких деталей.
Проверьте правильность расположения компонентов и очистите плату от лишних частиц металла или грязи. Тщательная подготовка предотвращает появление дефектов, таких как короткие замыкания или плохие соединения, и повышает долговечность выполненной работы.
Техники нанесения припоя и формирования соединения
Держите паяльник так, чтобы жала было удобно контролировать и она касалась обеих металлических поверхностей одновременно. При этом температура должна быть оптимальной: достаточно горячая для быстрого расплавления припоя, но не настолько, чтобы повредить компоненты или плату.
Расстопите припой так, чтобы он равномерно распределился по соединению. Для этого нанесите его на настолько горячее жало паяльника, чтобы он мгновенно растаял при контакте с поверхностью. Не наносите лишний припой, чтобы не создавать мостики и не ухудшать качество соединения.
Для формирования качественного соединения используйте метод ‘капли’. Поднесите паяльник к краю контактной поверхности и аккуратно добавьте припой, чтобы он растекся по желаемой зоне. Важно, чтобы припой полностью покрывал соединяемые части, создавая гладкую, блестящую пленку без зазоров.
Не торопитесь и не подливайте припой многократно. После расплавления припоя держите паяльник неподвижно пару секунд, чтобы соединение закрепилось и остыло без трещин или недосваров.
Если необходимо исправить или улучшить соединение, ориентируйтесь на ровность и цельность припоя. Образование контура в форме капли или ‘луны’ говорит о правильном расплавлении и хорошей адгезии. Избегайте перекрытий и слабых зон, которые могут привести к ненадежному контакту в будущем.
Перед началом работы обязательно прогрейте и очистите жало паяльника. Хорошо очищенное жало равномерно нагревается и быстрее расплавляет припой, что облегчает контроль над техникой нанесения. Используйте медную или латунную губку для очистки или специальные насадки.
Практикуйтесь равномерно распределять припой, чтобы избежать образования коротких замыканий и мостиков, особенно при монтаже мелких компонентов. Уделяйте внимание качеству соединения и эстетике–ровные, гладкие швы укажут на правильную технику и надежность будущей конструкции.
Как контролировать температуру и избежать повреждений
Используйте паяльную станцию с функцией отображения температуры. Следите за показанием и своевременно регулируйте ее, чтобы не допускать перегрева. Оптимальная температура для пайки большинства компонентов составляет 350–400°C, но точное значение зависит от материала и типа детали.
Перед началом работы проверьте температуру паяльника, установив ее на менее 20% выше рекомендованного уровня, и постепенно снижайте, если видите, что паяльник слишком нагрет. Используйте термостойкий коврик или подставку с термозащитой, чтобы избежать случайного контакта с горячим инструментом.
Обратите внимание на состояние насадки: засаленность или повреждения увеличивают риск перегрева и ухудшают качество пайки. Регулярно очищайте жало и при необходимости меняйте его на новое, чтобы обеспечивать равномерное распределение тепла и точный контроль температуры.
При работе с чувствительными компонентами применяйте пониженную температуру или временное снижение нагрева. Используйте теплоотводы или зажимы с радиаторами, чтобы снизить передаваемое тепло и снизить риск повреждения компонентов.
Во время пайки не допускайте длительного контакта паяльника с одним участком. Постоянное воздействие высокой температуры на одну точку вызывает ее повреждение, трещины или деформации. Ведите работу аккуратно, делая короткие пульсирующие воздействия, и давайте жалу остывать между подходами.
Используйте термопары или инфракрасные термометры для более точного контроля температуры инструмента и компонентов. Постоянное мониторинг помогает избегать перегрева и защитить детали от термического разрушения.
## Как контролировать температуру и избежать повреждений
Методы проверки качества пайки и устранение ошибок
Используйте визуальный осмотр для первичной оценки соединения. Обратите внимание на наличие «мостиков», загрязнений, холодных участков и недокупленных областей. Качественная пайка должна иметь ровный, глянцевый оловянный слой без трещин и пузырей.
Используйте ультрафиолетовую лампу или специальный контрастный флюс для обнаружения скрытых дефектов. Полученные участки с недостаточной или неправильной пайкой проявятся в виде мутных или тусклых пятен, что сигнализирует о необходимости повторной обработки.
Измерьте параметры электрической цепи с помощью мультиметра. Проверьте отсутствие коротких замыканий и прерываний в соединениях. Также убедитесь, что сопротивление соответствует техническим требованиям, особенно при пайке тонких проводов или чувствительных компонентов.
Чтобы исправить обнаруженные ошибки, начните с очистки поврежденных участков от плющегося оловянного припоя и загрязнений. Используйте паяльник с регулировкой температуры и свежий припой для повторной пайки. Тщательно прогревайте и распределяйте припой равномерным слоем, избегая перегрева.
Обратите внимание на правильный выбор температуры паяльника – для большинства компонентов подходит диапазон 330-370°C, что обеспечивает надежное соединение без чрезмерного нагрева элементов.
После устранения дефектов проведите повторную проверку по вышеописанным методам. Цель – добиться четкой, надежной и чистой пайки, которая будет стабильно выполнять свои функции без риска отказа или короткого замыкания.